
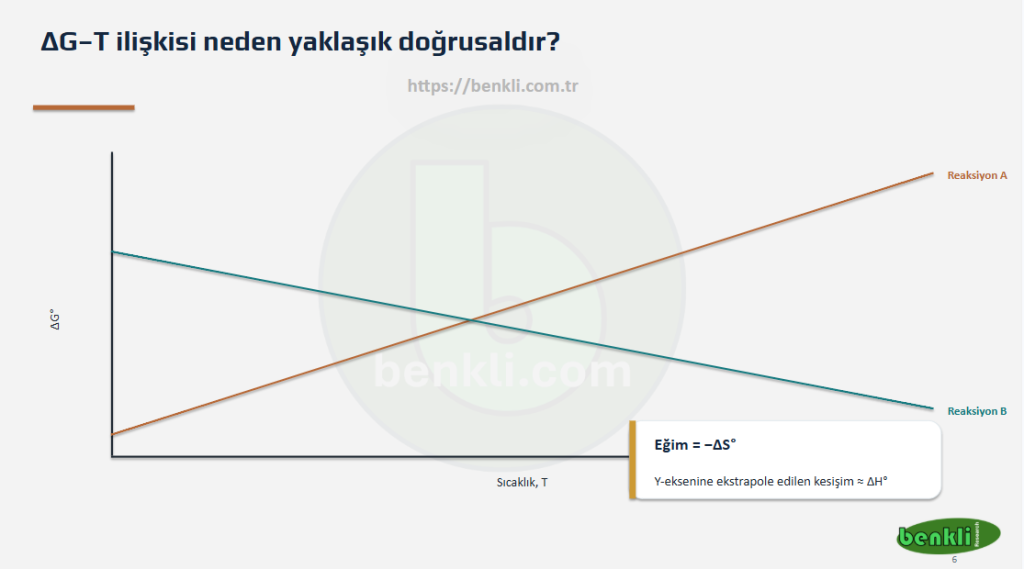
Ellingham diyagramlarının büyük ölçüde düz çizgilerden oluşmasının temel nedeni Gibbs serbest enerji bağıntısıdır:
Bu bağıntıyı klasik doğru denklemiyle karşılaştıralım:
Eşleştirme yapılırsa:
Dolayısıyla:
Sıcaklık arttıkça ΔG° değeri artıyorsa çizginin eğimi pozitiftir:
Buradan:
sonucu elde edilir.
Bu, reaksiyon sonucunda sistemin entropisinin azaldığını gösterir.
Özellikle gaz tüketilen reaksiyonlarda bu davranış sık görülür.
Basit bir örnek:
Sol tarafta gaz halinde O₂ bulunurken ürün tarafında katı oksit oluşur. Gaz tüketilmesi nedeniyle çoğu durumda:
ve dolayısıyla:
Eğer sıcaklık arttıkça ΔG° azalıyor ise çizginin eğimi negatiftir:
Buradan:
elde edilir.
Yani reaksiyon sonucunda sistemin entropisi artmaktadır.
Bu durum özellikle gaz oluşan reaksiyonlarda görülebilir.
Karbonun CO oluşturacak şekilde oksidasyonunu düşünelim:
Gaz molü sayısı 1 molden 2 mole çıktığı için entropi artma eğilimindedir:
Dolayısıyla:
İki Ellingham çizgisinin belirli bir sıcaklıkta kesişmesi metalurjik açıdan çok önemli bir anlam taşır.
Kesişim sıcaklığında:
olur.
Kesişimin altında bir reaksiyon daha düşük ΔG° değerine sahipken, kesişimin üstünde diğer reaksiyon daha düşük ΔG° değerine sahip olabilir.
Bu nedenle iki çizginin kesişmesi, örneğin bir indirgenin belirli bir sıcaklığın üzerinde bir metal oksidini indirgemesinin termodinamik olarak mümkün hale gelmesini gösterebilir.
ΔG°–T ilişkisi teorik olarak her sıcaklıkta kusursuz bir doğru değildir.
Çünkü hem entalpi hem de entropi sıcaklıkla değişebilir:
Bunun temel nedenlerinden biri maddelerin ısı kapasiteleridir.
Bu nedenle gerçek ΔG°–T ilişkisi matematiksel olarak mükemmel bir doğru değildir.
Gerçek Ellingham diyagramlarında bazı çizgilerin üzerinde kırılmalar veya köşeler görülür.
Bunun önemli nedenlerinden biri faz dönüşümleridir.
Örneğin metal:
faz dönüşümü geçirirse sistemin entropisi değişir.
Eğim:
olduğuna göre ΔS° değiştiğinde çizginin eğimi de değişir.
Ellingham diyagramını hızlı yorumlamak için çok yararlı bir genel kural vardır.
ΔS° < 0
↓
−ΔS° > 0
↓
Eğim pozitif
ΔS° > 0
↓
−ΔS° < 0
↓
Eğim negatif
Standart durumdan gerçek proses koşullarına
Önceki slaytta Gibbs serbest enerjisinin bir reaksiyonun termodinamik eğilimini nasıl belirlediğini gördük.
Ancak üretim metalurjisinde çok önemli bir ayrım vardır:
Gerçek bir yüksek fırında, döner fırında veya başka bir metalurjik reaktörde;
- sıcaklık,
- gaz bileşimi,
- gazların kısmi basınçları,
- katı ve sıvı fazların aktiviteleri
standart koşullardan farklı olabilir.
Standart Gibbs serbest enerji değişimi ile denge sabiti arasındaki temel ilişki:
Burada:
- ΔG°: Standart Gibbs serbest enerji değişimi
- R: Evrensel gaz sabiti
- T: Mutlak sıcaklık, K
- K: Denge sabiti
Bu bağıntı bize standart Gibbs serbest enerji değişimi ile denge konumu arasındaki ilişkiyi verir.
Örneğin:
Saf katı Fe ve FeO'nun aktivitelerini yaklaşık 1 kabul edersek:
olur.
Belirli bir sıcaklıktaki ΔG° biliniyorsa:
bağıntısıyla denge sabiti ve dolayısıyla denge gaz bileşimi hesaplanabilir.
“Bu sıcaklıkta FeO ile Fe'nin dengede bulunması için CO ve CO₂ oranı ne olmalıdır?”
Çünkü gerçek fırındaki gazlar ve fazlar standart durumda değildir.
Örneğin bir reaktörde:
gibi gerçek kısmi basınç değerleri bulunabilir.
Bu durumda reaksiyonun gerçek koşullardaki Gibbs serbest enerji değişimi şu bağıntıyla hesaplanır:
Buradaki yeni ve kritik büyüklük:
Q, sistemde o anda gerçekten bulunan maddelerin aktivitelerinden ve gazların kısmi basınçlarından hesaplanan reaksiyon bölümüdür.
Genel reaksiyon:
için:
Gazlarda aktiviteler, uygun standart duruma göre boyutsuzlaştırılmış kısmi basınçlarla ifade edilir.
FeO indirgenmesine tekrar dönelim:
Saf katı Fe ve FeO için aktiviteler yaklaşık 1 kabul edildiğinde:
Q ile K arasındaki ilişki, reaksiyonun hangi yönde ilerleme eğiliminde olduğunu anlamanın en kolay yollarından biridir.
Dengede:
ve aynı zamanda:
| Durum | ΔG | Termodinamik Eğilim |
|---|---|---|
| Q < K | ΔG < 0 | Reaksiyon ileri yönde ilerleme eğilimindedir. |
| Q = K | ΔG = 0 | Sistem dengededir. |
| Q > K | ΔG > 0 | Ters yön termodinamik olarak tercih edilir. |
Buradan çok önemli bir mühendislik sonucu çıkar:
Tekrar şu reaksiyonu düşünelim:
Bu reaksiyon için:
Eğer CO miktarını artırırsak payda büyür ve Q küçülür.
Gerçek Gibbs bağıntısı:
olduğuna göre, Q'nun küçülmesi ln Q terimini daha düşük hale getirir ve uygun koşullarda ΔG'nin daha negatif olmasını sağlar.
Başka bir ifadeyle, daha indirgen bir atmosfer oluşturmuş oluruz.
Tersine CO₂ oranı artırılırsa Q büyür ve FeO'nun indirgenmesi daha az elverişli hale gelir.
Demir oksidin hidrojenle indirgenmesini düşünelim:
Saf katı fazların aktiviteleri yaklaşık 1 kabul edildiğinde:
Bu nedenle yüksek H₂ ve düşük H₂O içeren bir gaz atmosferinde Q küçülür.
Bu da FeO'nun Fe yönünde indirgenmesini termodinamik açıdan destekler.
Standart Gibbs serbest enerjisi bize denge sabitini verir.
Gerçek Gibbs serbest enerjisi ise sistemin mevcut bileşimini hesaba katar.
Q: Sistem şu anda nerede?
Q < K: İleri yön
Q = K: Denge
Q > K: Ters yön
Gibbs serbest enerjisi
Bu bölüm, önceki slaytta sorulan “Reaksiyon mümkün mü?” sorusunun matematiksel karşılığını açıklar.
Bir reaksiyonun verilen koşullarda hangi yönde ilerleme eğiliminde olduğunu değerlendirmek için Gibbs serbest enerji değişimi kullanılır.
Burada:
- ΔG: Gibbs serbest enerji değişimi
- ΔH: Entalpi değişimi
- T: Mutlak sıcaklık, Kelvin
- ΔS: Entropi değişimi
Entalpi değişimi (ΔH), reaksiyonun ısı alışverişini ifade eder.
Reaksiyon sırasında çevreye ısı verilir.
Reaksiyon için sisteme ısı verilmesi gerekir.
Entropi değişimi (ΔS), sistemdeki enerji dağılımı ve erişilebilir mikrodurumların değişimi ile ilişkili bir büyüklüktür.
Metalurjik reaksiyonlarda özellikle gaz oluşması veya gaz tüketilmesi entropi açısından büyük önem taşır.
Örneğin:
Gaz ürün oluşması çoğu durumda entropinin artmasına katkı sağlar.
Reaksiyon, verilen koşullarda yazıldığı yönde termodinamik olarak elverişlidir.
Örneğin:
Belirli bir sıcaklık ve bileşim koşulunda ΔG < 0 ise, metal oksidin karbonla indirgenmesi termodinamik açıdan elverişlidir.
Sistem denge durumundadır. İleri ve geri yöndeki termodinamik itici güç dengelenmiştir.
Reaksiyon yazıldığı yönde termodinamik olarak elverişli değildir. Bu durumda ters yön termodinamik olarak tercih edilir.
ΔG < 0 → İleri yön elverişli
ΔG = 0 → Denge
ΔG > 0 → İleri yön elverişsiz
Gibbs serbest enerji bağıntısını tekrar düşünelim:
Sıcaklık doğrudan TΔS terimini etkiler.
Bu nedenle aynı reaksiyon düşük sıcaklıkta termodinamik olarak elverişsizken, yüksek sıcaklıkta elverişli hale gelebilir. Bunun tersi de mümkündür.
Bir metal oksidinin karbonla indirgenmesini düşünelim:
Eğer reaksiyon için:
ise sıcaklık arttıkça:
ve bunun sonucu:
daha negatif hale gelebilir.
Örnek olarak hem entalpi hem de entropi değişiminin pozitif olduğunu düşünelim:
Düşük sıcaklıkta TΔS terimi küçük olabilir:
Bunun sonucunda:
olur ve reaksiyon termodinamik olarak elverişli değildir.
Sıcaklık yükseldiğinde TΔS büyür. Bir noktadan sonra:
Böylece:
olur ve reaksiyon termodinamik olarak elverişli hale gelir.
İki durum arasındaki sınırda:
olduğuna göre:
Buradan:
Öğrencilerin burada yapabileceği önemli bir hata, ΔG < 0 sonucunu:
şeklinde yorumlamaktır.
Bu doğru değildir.
ΔG < 0 yalnızca reaksiyonun verilen koşullarda termodinamik olarak elverişli olduğunu gösterir.
Reaksiyonun gerçekten hangi hızda gerçekleşeceğini kinetik belirler.
Kinetik: Ne kadar hızlı?
Gibbs serbest enerjisinin sıcaklıkla değişimi, üretim metalurjisinin en önemli araçlarından biri olan Ellingham diyagramlarının temelini oluşturur.
Belirli bir sıcaklık aralığında ΔH° ve ΔS° yaklaşık sabit kabul edilirse, ΔG° ile sıcaklık arasında yaklaşık doğrusal bir ilişki oluşur.
ile karşılaştırıldığında:
yaklaşık olarak:
- Kesişim: ΔH° ile ilişkilidir.
- Eğim: −ΔS° ile ilişkilidir.
Üretim Metalurjisinde Temel Termodinamik Soru
Bir metalurjik reaksiyon için ilk soru, reaksiyonun termodinamik açıdan gerçekleşmesinin mümkün olup olmadığıdır.
Gibbs serbest enerji değişimi reaksiyonun yönü hakkında temel bilgi verir.
ΔG < 0: Reaksiyon ileri yönde termodinamik olarak mümkündür.
ΔG = 0: Sistem dengededir.
ΔG > 0: Reaksiyon verilen koşullarda ileri yönde kendiliğinden gerçekleşmez.
Bir reaksiyonun standart koşullardaki Gibbs serbest enerji değişimi tek başına gerçek bir metalurjik prosesi açıklamak için yeterli değildir.
Buradaki Q, reaksiyona giren ve çıkan maddelerin aktivitelerine ve gazların kısmi basınçlarına bağlı olan reaksiyon bölümüdür.
Bu nedenle metalurjist yalnızca “reaksiyon mümkün mü?” diye değil, aynı zamanda şu soruları da sorar:
- Sıcaklığı artırırsam denge nasıl değişir?
- Gaz bileşimini değiştirirsem ne olur?
- CO/CO₂ oranını değiştirirsem ne olur?
- H₂/H₂O oranını değiştirirsem ne olur?
- Ürün gazını sistemden uzaklaştırırsam denge nasıl değişir?
- Cüruf bileşimini değiştirirsem reaksiyon nasıl etkilenir?
Örneğin demir oksidin karbonmonoksit ile indirgenmesi:
Bu reaksiyonda yalnızca sıcaklık değil, CO₂/CO kısmi basınç oranı da dengeyi belirler.
Bir reaksiyon termodinamik olarak mümkün olsa ve uygun denge koşulları sağlansa bile üçüncü soru bunun hangi üretim yöntemiyle uygulanacağıdır.
Metalin özelliklerine ve hammaddenin yapısına bağlı olarak farklı prosesler kullanılabilir:
- Karbtermik redüksiyon
- Kavurma
- Klorlama
- Hidrometalurjik liç
- Elektroliz
- Ergitme ve rafinasyon
Örneğin çok kararlı oksit oluşturan bazı metallerin karbonla indirgenmesi ekonomik veya termodinamik açıdan uygun olmayabilir. Bu durumda elektroliz gibi farklı bir üretim yolu tercih edilir.
Bir metalurjik prosesin değerlendirilmesinde ilk aşama termodinamiktir.
Önce şu soruyu sorarız:
Termodinamik bize reaksiyonun gerçekleşmesinin mümkün olup olmadığını ve hangi koşullarda mümkün olduğunu gösterir.
Bunun için Gibbs serbest enerji değişimi ve reaksiyon dengesi incelenir.
Termodinamik açıdan reaksiyonun mümkün olduğunu belirledikten sonra ikinci önemli soru şudur:
Bir reaksiyonun ΔG değeri çok negatif olabilir; yani reaksiyon termodinamik olarak oldukça elverişli olabilir. Ancak bu, reaksiyonun mutlaka hızlı gerçekleşeceği anlamına gelmez.
Reaksiyon hızının değerlendirilmesinde özellikle şu faktörler önemlidir:
- Aktivasyon enerjisi
- Sıcaklık
- Tane boyutu ve özgül yüzey alanı
- Reaksiyon mekanizması
- Katı, sıvı ve gaz fazları arasındaki temas
Reaksiyonun mümkün ve yeterince hızlı olduğunu belirledikten sonra şu soruya geçilir:
Metalurjik proseslerde üç temel taşınım mekanizması birlikte değerlendirilir:
- Isı transferi
- Kütle transferi
- Momentum transferi ve akış
Örneğin FeO'nun CO ile indirgenmesinde CO gazının cevher parçasının yüzeyine ulaşması gerekir.
Aynı zamanda reaksiyon sonucunda oluşan CO₂'nin reaksiyon bölgesinden uzaklaştırılması gerekir.
Termodinamik, kinetik ve taşınım koşulları belirlendikten sonra prosesin endüstriyel ölçekte nasıl gerçekleştirileceği düşünülür.
Prosese bağlı olarak farklı ekipmanlar kullanılabilir:
- Yüksek fırın
- Döner fırın
- Elektrik ark fırını
- Akışkan yataklı reaktör
- Elektroliz hücresi
- Liç reaktörü
Reaktör ve ekipman seçimi; reaksiyon sıcaklığına, fazların özelliklerine, reaksiyon hızına, ısı ve kütle transferi gereksinimlerine uygun olmalıdır.
Bir proses termodinamik olarak mümkün, kinetik olarak yeterince hızlı ve teknik olarak uygulanabilir olabilir.
Ancak endüstriyel uygulama için son derece önemli bir soru daha vardır:
Bu aşamada başlıca şu unsurlar değerlendirilir:
- Enerji tüketimi
- Hammadde maliyeti
- Yakıt ve indirgen madde maliyeti
- Yatırım maliyeti
- İşletme ve bakım maliyetleri
- Üretim kapasitesi
- Metal kazanım verimi
- Ürünün ekonomik değeri
- Atıkların yönetim maliyeti
- Çevresel maliyetler
- CO₂ emisyonları ve karbon maliyetleri
İş Sağlığı ve Güvenliği: Güvenli Çalışmanın Temeli
İş Sağlığı ve Güvenliği: Güvenli Çalışmanın Temeli
Güvenli bir çalışma ortamı, yalnızca yasal bir zorunluluk değil, aynı zamanda insana verilen değerin en açık göstergesidir. İş Sağlığı ve Güvenliği (İSG), çalışanların fiziksel ve ruhsal bütünlüğünü korumayı amaçlayan planlı bir yaklaşımdır. Basit bir ifadeyle; “önce insan, sonra iş” anlayışının hayata geçirilmiş halidir.
İSG Neden Önemlidir?
İş kazaları veya meslek hastalıkları yalnızca bireyleri değil, aileleri, işletmeleri ve hatta ülke ekonomisini etkiler.
Bir iş kazasının önlenmesi, yaşandıktan sonra müdahale etmekten hem daha kolay hem daha insancıldır.
Bu nedenle İSG, “önleme kültürü” üzerine kuruludur.
Yani riskleri fark edip, sorunlar ortaya çıkmadan önce önlem almak asıl hedeftir.
Temel Kavramlar
Başlangıç seviyesinde İSG’yi anlamak için birkaç temel kavramı bilmek yeterlidir:
Risk: Zarara yol açabilecek durumun olma olasılığıdır.
Tehlike: Zararın kaynağıdır (örneğin; kaygan zemin, yüksek sıcaklık, kimyasal madde).
Risk Değerlendirmesi: Olası tehlikeleri belirleyip, öncelik sırasına göre önlem planı hazırlamaktır.
Kişisel Koruyucu Donanımlar (KKD): Baret, eldiven, gözlük, maske gibi kişisel güvenliği artıran ekipmanlardır.
Güvenli Bir Çalışma Kültürü Nasıl Oluşur?
İSG yalnızca bir prosedür değil, bir kültür meselesidir.
Bir iş yerinde güvenlik bilincinin oluşması için herkesin katkısı gerekir:
İşverenin güvenli çalışma ortamı sağlaması,
Çalışanların alınan önlemlere uyması,
Uzmanların sürekli eğitim ve denetim yapması,
hep birlikte bir güvenlik zinciri oluşturur.
Sonuç: Güvenlik Kültürü Bir Alışkanlıktır
İş Sağlığı ve Güvenliği, sadece “kazaları önleme” disiplini değildir; çalışan refahını, verimliliği ve sürdürülebilirliği artıran bir yaşam anlayışıdır.
İSG bilinci, bir kez kazanıldığında hayatın her alanına yansır — evde, trafikte, okulda ve günlük yaşamda bile.
“Güvenlik bir önlem değil, bir yaşam biçimidir.”
Geleceğin Malzemeleri: Hafiflik ve Dayanımın Bilimi
Geleceğin Malzemeleri: Hafiflik ve Dayanımın Bilimi
Günümüz mühendisliği artık yalnızca dayanıklı malzeme üretmekle sınırlı değil; daha hafif, daha verimli ve daha sürdürülebilir malzemeler tasarlamak temel hedef haline geldi. Otomotivden havacılığa, savunmadan biyomedikale kadar her alanda “ağırlık başına dayanım” kavramı, tasarımın en kritik kriterlerinden biri.
Hafiflik, enerji verimliliği ve karbon salınımı açısından doğrudan avantaj sağlarken, dayanım güvenlik ve ömür açısından vazgeçilmezdir. Bu ikiliyi bir araya getirmek ise yalnızca malzemenin kimyasal bileşimiyle değil, mikroyapısal tasarımıyla da mümkündür.
Malzeme Tasarımında Yeni Dönem
Son yıllarda geliştirilen hibrit kompozitler, fonksiyonel gradyanlı yapılar ve nanoölçekli takviyeler, malzemeye istenilen bölgede farklı özellikler kazandırarak bu dengeyi sağlamayı hedefliyor.
Örneğin, perlit–pomza esaslı seramikler ile Al–ZrB₂ gibi metal matrisli kompozitler, yüksek sıcaklık kararlılığı ve düşük yoğunlukları sayesinde farklı endüstriyel alanlarda hafif ve ısıya dayanıklı malzeme çözümleri olarak ön plana çıkmaktadır.
Sürdürülebilirlik ve Yerli Kaynaklar
Malzeme biliminin geleceği yalnızca laboratuvar ölçeğinde değil, kaynak yönetimi ve çevre bilinci açısından da yeniden tanımlanıyor. Doğal hammaddeler, atık metaller ve geri dönüştürülmüş seramikler, artık ileri teknolojik malzemelerin yapı taşları olarak görülüyor.
Bu dönüşüm, yalnızca çevresel bir zorunluluk değil — aynı zamanda mühendislik zekâsının bir göstergesi.
Sonuç: Hafiflik, Bir Mühendislik Felsefesi
Geleceğin malzemesi, tek bir kimyasal formül değil; bilimin, mühendisliğin ve sorumluluğun birleşimidir.
Hafiflik, artık sadece ağırlıkla değil, düşünceyle ölçülüyor: Daha azla daha fazlasını yapmak.
Malzemede Akıllı Dağılım: Aynı Parçada İki Farklı Dünya
Malzemede Akıllı Dağılım: Aynı Parçada İki Farklı Dünya
Bir metal parça düşünün…
Dış yüzeyi aşınmaya karşı son derece dirençli,
iç kısmı ise darbelere karşı esnek ve dayanıklı.
Bu iki zıt özelliği aynı anda sağlamak klasik malzeme mühendisliği için her zaman bir problemdir.
Ama bu çalışma, malzemenin her noktasının aynı olmak zorunda olmadığını gösterdi.
İ. Güney, Ö.F. Demirok, YE Benkli, Ç. Yüksel, Ö. Savaş – 2026
Bu çalışmada amaç sadece bir kompozit üretmek değildi.
Amaç, malzemenin içinde kontrollü bir “özellik haritası” oluşturmaktı.
Neden Yapıldı?
Alüminyum hafif, üretilebilir ve ekonomik bir metal.
Ama…
Düşük sertlik
Zayıf aşınma direnci
onu birçok mühendislik uygulamasında sınırlıyor.
Bu problemi çözmek için genelde seramik parçacıklar eklenir.
Ama bu sefer başka bir sorun ortaya çıkar:
👉 Sertlik artar → kırılganlık da artar
Yani:
Güç kazanırken dayanıklılık kaybedilir.
Bu çalışma tam olarak bu çelişkiye odaklandı:
👉 Malzemenin her yerinde aynı özellik olmak zorunda mı?
Cevap: Hayır.
Nasıl Yapıldı?
Bu çalışmanın en kritik noktası üretim yöntemi:
👉 In-situ + santrifüj döküm kombinasyonu
Süreç iki aşamalı:
Sıvı alüminyum içinde ZrB₂ parçacıkları doğrudan üretildi
(yani dışarıdan eklenmedi)
Döküm sırasında kalıp döndürülerek parçacıklar yönlendirildi
Burada kritik fizik:
✅ ZrB₂ yoğunluğu yüksek (~6.1 g/cm³)
✅ Al yoğunluğu düşük (~2.66 g/cm³)
Sonuç:
Ağır parçacıklar dış yüzeye itildi
İç kısım daha saf alüminyum kaldı
Yani malzeme kendi içinde doğal bir gradyan yapı oluşturdu
Ne Bulundu?
Ortaya çıkan yapı üç bölgeden oluştu:
Dış bölge (A): ~%15 ZrB₂
Orta bölge (B): ~%12 ZrB₂
İç bölge (C): ~%0 ZrB₂
Bu dağılım doğrudan özelliklere yansıdı:
Sertlik:
İç: 28 HB
Orta: 68 HB
Dış: 72 HB
Aşınma:
Saf Al (iç): yüksek aşınma
ZrB₂ takviyeli dış bölge: 5 kat daha iyi direnç
Yani:
👉 Aynı parça içinde farklı mühendislik davranışları elde edildi
Ama Asıl Kritik Sonuç Şu:
Taguchi ve ANOVA analizleri çok net bir şey gösterdi:
Aşınmayı en çok etkileyen faktörler:
✅ Aşındırıcı tane boyutu (~%48 etki)
✅ Malzeme bölgesi (~%36 etki)
✅ Yük (~%13 etki)
Ama şaşırtıcı olan:
👉 Kayma hızı ve mesafe neredeyse etkisiz
Bu şu anlama geliyor:
✅ Aşınma davranışı “hareketten” çok
malzemenin iç yapısı tarafından kontrol ediliyor
Farklı Bakış Açısı: Malzeme = Tek Tip Değil, Tasarlanmış Bir Sistem
Bu çalışmanın en güçlü katkısı şu:
Artık malzemeyi şöyle düşünmüyoruz:
❌ “Bu malzemenin sertliği nedir?”
❌ “Bu malzemenin aşınma direnci nedir?”
Onun yerine:
✅ “Bu malzemenin neresi sert?”
✅ “Hangi bölgesi neye karşı tasarlanmış?”
Yani:
👉 Malzeme artık bir “blok” değil
👉 Fonksiyonel olarak tasarlanmış bir sistem
Ne Anlama Geliyor?
Bu yaklaşım şunu mümkün kılıyor:
Motor parçalarında → dış yüzey aşınmaya dirençli
İç kısım → darbe ve yorulmaya dayanıklı
Yani:
👉 Tek malzeme ile çoklu performans
Bu da şu sonucu doğuruyor:
Daha uzun ömür
Daha düşük bakım
Daha akıllı tasarım
Sonuç: Malzemede Mühendislik, Dağılımı Kontrol Etmektir
Bu çalışma şunu açıkça gösterdi:
✅ Performans sadece kullanılan malzemeye bağlı değildir
✅ Malzemenin nerede nasıl konumlandığına bağlıdır
ZrB₂ parçacıkları sadece sertlik artırmadı…
Onlar aslında:
👉 Malzemenin davranışını “mekânsal olarak programladı”
Ve bu, klasik kompozit yaklaşımından çok daha ileri bir şey:
👉 Malzeme üretmek değil, malzeme tasarlamak.
Akı Kompozisyonundan Kalıp Dolumuna: Sıvı Metal Kalitesinin Akışa Etkisi
Akı Kompozisyonundan Kalıp Dolumuna: Sıvı Metal Kalitesinin Akışa Etkisi
Bir alüminyum ergitme ocağında, metalin içinde gözle görülmeyen iki düşman vardır: gaz ve oksit. Bu çalışma, bu görünmeyen kusurların yalnızca metal kalitesini değil, sıvı metalin kalıpta nasıl aktığını bile belirlediğini ortaya koydu.
M. Hal, YE Benkli, Ç. Yüksel – 2026
Bu çalışmanın merkezinde klasik bir soru vardı:
“Metal gerçekten temizse, daha iyi akar mı?”
Ama cevap yalnızca gözlemsel değil, doğrudan ölçülebilir ve modellenebilir bir hale getirildi.
Neden Yapıldı?
Döküm hatalarında çoğu zaman sıcaklık, kalıp tasarımı veya alaşım bileşimi suçlanır.
Oysa asıl problem çoğu zaman sıvı metalin içinde gizlidir:
Hidrojen gazı → gözenek oluşturur
Oksit filmler (bifilm) → akışı keser
Bu çalışmada amaç, akı (flux) kompozisyonunun bu iki kusuru nasıl kontrol ettiğini ve bunun döküm performansına nasıl yansıdığını ortaya koymaktı.
Kritik soru şuydu:
Metal temizlendikçe sadece daha iyi mi olur, yoksa tamamen farklı davranır mı?
Nasıl Yapıldı?
İkincil (geri dönüştürülmüş) AlSi7Mg0.3 alaşımı üzerinde dört farklı ergitme senaryosu kuruldu:
F1 → Akısız (referans)
F2–F4 → MgCl₂–KCl bazlı farklı akı kompozisyonları
Metal kalitesi iki kritik yöntemle ölçüldü:
Density Index (DI) → gaz miktarı
K-mold testi → oksit/inclusion miktarı
Akış davranışı ise iki farklı testle değerlendirildi:
Spiral akış testi
2–8 mm dar kesit kalıp dolumu
Yani bu çalışma sadece “temiz mi?” değil,
“temiz metal nasıl akar?” sorusunu doğrudan test etti.
Ne Bulundu?
Sonuçlar oldukça net ve çarpıcıydı:
1. Metal Temizliği Dramatik Şekilde İyileşti
DI: %6.31 → %1.21
K-değeri: 2.6 → 0.4
Bu, sadece gazın değil, özellikle oksit filmlerin etkin şekilde uzaklaştırıldığını gösterdi.
2. Akış Davranışı Radikal Şekilde Değişti
Spiral akış: 58 mm → 177 mm (%205 artış)
2 mm dar kesit dolumu: ~4 mm → ~16 mm (%400 artış)
Bu şu anlama geliyor:
Metal sadece daha temiz olmadı,
tamamen farklı bir akış karakteri kazandı.
3. En Kritik Bulgulardan Biri
Dar kesit (2 mm) testleri, klasik spiral testten çok daha hassas çıktı.
Yani:
Spiral test → genel akış
Dar kesit → gerçek döküm problemi
Bu, literatürde nadir kullanılan ama endüstri için çok kritik bir test yaklaşımı sundu.
4. Sayısal Olarak da Kanıtlandı
Yapılan regresyon analizinde:
R² ≈ 0.85
Hata ≈ %14
Yani metal kalitesi parametreleri (DI ve K):
akış davranışını tahmin edebilecek seviyeye geldi.
Ne Anlama Geliyor?
Bu çalışma şunu net olarak gösteriyor:
Döküm problemleri sadece sıcaklık veya kalıp meselesi değil
Sıvı metalin iç yapısı doğrudan akışı kontrol ediyor
Özellikle:
✔️ Oksit filmler (bifilm) → akışı kesen görünmez bariyerler
✔️ Gaz + oksit birlikte → akışın en büyük düşmanı
Ve en kritik çıkarım:
Metal temizliği artırılmadan yapılan tüm optimizasyonlar sınırlıdır.
Farklı Bakış Açısı: Akışkanlık = Temizlik
Bu çalışmanın en önemli katkılarından biri, literatürde bilinen ancak çoğu zaman nitel olarak ifade edilen bir gerçeğin deneysel olarak açık ve ölçülebilir şekilde ortaya konmasıdır.
Akışkanlık artık yalnızca bir döküm parametresi olarak değil, doğrudan metal temizliği ile ilişkili bir çıktı olarak değerlendirilmiştir.
Yani:
* Daha sıcak metal → daha iyi akış değildir
*Daha temiz metal → daha iyi akıştır
Bu çalışma, özellikle Density Index ve K-değeri gibi kalite göstergeleri ile akış davranışı arasındaki ilişkiyi sayısal olarak ortaya koyarak, döküm performansının yalnızca proses parametreleriyle değil, ergiyik kalitesiyle birlikte değerlendirilmesi gerektiğini göstermektedir.
Sonuç: Görünmeyeni Kontrol Etmek
Bu çalışma, ergimiş metalin içinde gözle görülmeyen kusurların:
✔️ Mikro yapıdan,
✔️ akış davranışına,
✔️ nihai ürün kalitesine
kadar her şeyi belirlediğini açıkça ortaya koydu.
Optimum MgCl₂–KCl bazlı akı kullanımı ile:
Metal temizliği maksimuma çıkarıldı
Akış performansı katlanarak arttı
Döküm kalitesi doğrudan iyileştirildi
Son Söz
Bu çalışma aslında şunu anlatıyor:
Döküm hataları kalıpta başlamaz.
Ergitme sırasında, metalin içinde başlar.
Ve her düşen DI değeri,
her azalan K değeri,
aslında metalin içinde
daha serbest akan bir yol açıldığının işaretidir.
Sinterleme Sadece Isıtmak Değildir: Seramikte Atomik Dengenin Hikâyesi
Sinterleme Sadece Isıtmak Değildir: Seramikte Atomik Dengenin Hikâyesi
Bir seramik parçası fırına girdiğinde aslında sadece ısınmaz.
İçinde cam ve kristal arasında hassas bir denge kurulur.
Bu çalışma, perlit katkılı seramiklerde bu dengenin nasıl kurulduğunu ve nasıl bozulduğunu atomik ölçekte ortaya koydu.
B.T. Ceylan, Y.E. Benkli – 2025
Neden Yapıldı?
Perlit, seramik üretiminde çoğu zaman sadece “hafifletici” veya “gözenek oluşturucu” bir katkı olarak görülür.
Ama asıl soru şu:
Perlit sadece boşluk mu oluşturur, yoksa kristal yapıyı da kontrol eder mi?
Literatürde çoğu çalışma faz dönüşümü veya poroziteye odaklanırken,
kristalit boyutu + mikrogerinim + mikroyapı birlikte çok az incelenmişti.
Bu çalışma tam olarak bu boşluğu hedefledi.
Nasıl Yapıldı?
%0’dan %50’ye kadar perlit içeren seramik numuneler üç farklı sıcaklıkta üretildi:
1050°C
1150°C
1250°C
Sonra bu numuneler sadece “bakılarak” değil, çok katmanlı analizle çözüldü:
XRD → kristal yapı ve kristalit boyutu
Scherrer → atomik ölçek büyüklük
Williamson–Hall → mikrogerinim
SEM → gözenek ve yapı düzeni
Mikrosertlik → mekanik karşılık
Yani bu çalışma, malzemeyi hem atomik hem mikroyapısal hem mekanik olarak aynı anda okudu.
Ne Görüldü?
1. Faz Değişmedi, Ama Davranış Değişti
Tüm numunelerde kuvars baskın faz olarak kaldı.
Yani perlit yeni faz üretmedi.
Ama asıl değişim burada oldu:
Kristal yapı aynı kaldı, ama içindeki düzen değişti.
2. Kristalit Boyutu: Büyüme ve Parçalanma Dengesi
1150°C + %10–20 perlit → en büyük kristaller (~11–12 nm)
1250°C + %40–50 perlit → çok küçük kristaller (~2–3 nm)
Bu şu anlama geliyor:
Orta katkı → kristaller büyüyor
Yüksek katkı + yüksek sıcaklık → kristaller parçalanıyor
Bu durum klasik bir mekanizmaya işaret ediyor:
çözünme – yeniden kristalleşme dengesi
3. Mikrogerinim: Sessiz Gerilimler
1250°C’de özellikle %40 perlit civarında mikrogerinim maksimuma ulaştı.
Bu ne demek?
Kristal yapı “geriliyor”
Atomlar ideal yerlerinden sapıyor
Sebep:
Cam faz + kristal faz arasındaki uyumsuzluk
Termal genleşme farkları
Kuvars–mullit dönüşümleri
Yani malzeme dışarıdan sağlam görünse bile
içeride stres biriktiriyor.
4. Mikroyapı: Homojenlik Kırılma Noktası
SEM analizleri çok net bir eşik gösterdi:
%20–40 perlit → en homojen ve kompakt yapı
%50 perlit → heterojen, düzensiz ve gözenekli yapı
Yani:
Az perlit → yeterli bağ yok
Çok perlit → yapı bozuluyor
Orta perlit → optimum denge
5. Mekanik Davranış: Sertlik Gerçeği
1050°C → düşük sertlik (318–398 HV)
1150°C → maksimum sertlik (≈650 HV)
1250°C → sert ama daha heterojen
Bu da şunu gösteriyor:
En iyi yapı = en yüksek sıcaklık değil
En iyi yapı = denge noktası
⚖️ Ne Anlama Geliyor?
Bu çalışma çok önemli bir şeyi net olarak gösteriyor:
🔹 Seramik üretimi sadece “sıcaklığı artırmak” değildir
🔹 Fazdan çok mikroyapı kontrolü önemlidir
🔹 Perlit sadece katkı değil, mikroyapı yöneticisidir
Ve en kritik sonuç:
Optimum nokta = %10–20 perlit + 1150°C
Bu noktada:
Kristaller dengeli
Mikrogerinim düşük
Yapı homojen
Mekanik özellikler maksimum
Daha Farklı Bir Bakış Açısı
Bu çalışmanın asıl değeri şu:
Perlit artık “boşluk oluşturan malzeme” değil,
cam–kristal dengesini ayarlayan bir kontrol parametresi
Yani:
Az perlit → sistem katı davranır
Çok perlit → sistem camlaşır
Doğru perlit → sistem optimize olur
Bu aslında bir malzeme tasarım problemi:
“Ne kadar perlit?” değil
“Hangi denge?” sorusu
Sonuç: Seramikte Akıllı Tasarım
Bu çalışma bize şunu öğretiyor:
Aynı faz → farklı performans
Aynı malzeme → farklı mikro yapı
Aynı sistem → farklı davranış
Ve en kritik çıkarım:
Malzemenin kaderini bileşimi değil, mikroyapı dengesi belirler
Perlit katkısı da bu dengenin en güçlü araçlarından biri.
Endüstriyel Bakır Atıklarından Kristal Dünyasına: Scherrer Hesaplamalarının Anlamı
Endüstriyel Bakır Atıklarından Kristal Dünyasına: Scherrer Hesaplamalarının Anlamı
Endüstriyel üretim hattında bir torna tezgâhından çıkan bakır talaşı, genellikle hurda olarak görülür. Ama bu çalışma, o küçük metal parçalarının içinde saklı atomik düzeni yeniden okuyarak onları yeni bir metal külçeye dönüştürmenin mümkün olduğunu kanıtladı.
Bu dönüşümün kalbinde, Scherrer tabanlı XRD analizleri yer aldı.
Amaç yalnızca kristalit boyutlarını ölçmek değil, katı hâl sinterleme süreci boyunca atomların nasıl davrandığını anlamaktı.
Neden Yapıldı?
Klasik toz metalurjisi yöntemleri yüksek basınç, uzun sinterleme süresi ve pahalı yüzey temizleme adımları gerektirir.
Bu çalışmadaysa 7 bar gibi düşük bir basınç ve sadece 5 dakikalık kısa sinterleme süresi kullanılarak, bakır talaşlarından doğrudan külçe üretimi hedeflendi.
Bu kadar kısa sürede atomlar nasıl yeniden düzenleniyor?
İşte burada X-ışını kırınımı (XRD) verileri devreye girdi. Her pik, sinterleme sırasında bakır kristallerinde yaşanan küçük ama anlamlı değişimleri fısıldıyordu.
Nasıl Yapıldı?
Bakır talaşlarından üretilen numunelerin XRD desenleri 43.3°, 50.4°, 74.1°, 89.9° ve 95.1° civarında belirgin beş pike sahipti — bunlar sırasıyla Cu (FCC) yapısına ve az miktarda CuO, Cu₂O ve CuFeO₂ fazlarına karşılık geliyordu.
Her pik, farklı bir atomik düzen düzlemini (hkl) temsil ettiği için, pik genişliği (FWHM) kullanılarak kristalit boyutu hesaplandı.
Veriler, yalnızca temel bakır fazını değil, oksitlenmiş bölgelerin davranışını da ortaya koyacak şekilde modellendi.
Ancak burada dikkat çekici olan, Scherrer hesabının tek başına kullanılmamasıydı.
Burada, pikin şekil özelliklerini daha doğru yansıtmak için Gauss, Lorentz ve Voigt fonksiyonları kullanıldı.
Bu sayede kristal boyutu hesapları yalnızca geometrik değil, aynı zamanda fiziksel gerçekliğe de yakın sonuçlar verdi.
Ne Bulundu?
43.32° piki (FCC-Cu fazı) için hesaplanan kristalit boyutları:
Gaussian model: 287 nm
Lorentzian model: 296 nm
Voigt modeli: 178 nm
Voigt modeli, pikin hem genişliğini hem de şeklini birlikte değerlendirdiği için en gerçekçi sonucu verdi.
Bu değerler, kısa süreli sinterleme sırasında difüzyonun etkin olduğunu ama yeniden kristalleşmenin sınırlı kaldığını gösteriyor.
Aynı analiz, 95.14° piki (CuFeO₂ fazı) için yalnızca ~115 nm kristalit boyutu verdi.
Bu fark, oksit fazlarının iç gerilim taşıdığını ve tane sınırlarında difüzyonun daha kısıtlı olduğunu gösteriyor.
Mikrogerinim ve Kusur Yoğunluğu
Kristalit boyutlarıyla birlikte mikrogerinim (ε) değerleri de Voigt modelinden elde edildi.
43.32° piki için ε ≈ 0.0053, 95.14° piki içinse ε ≈ 0.0041 bulundu.
Bu değerler çok düşük – yani sinterleme sonrasında iç gerilmelerin önemli ölçüde azaldığını gösteriyor.
Ayrıca, dislokasyon yoğunluğu hesapları (3×10⁻⁵–8×10⁻⁵ nm⁻² aralığında) kristal içinde kusurların dengeli dağıldığını ispatladı.
Sonuçta ortaya çıkan tablo, mikroyapısal olarak homojen ama tamamen oksitsiz olmayan bir bakır külçeydi — bu da kısa sürede gerçekleşen difüzyon-temelli bağ oluşumunun ispatıydı.
Ne Anlama Geliyor?
Kısa sinterleme süresi boyunca difüzyonun baskın olması, tane sınırlarının etkin şekilde birleşmesini sağladı.
Ancak sürenin kısa olması, tam yoğunlaşmayı engelledi — bu da SEM görüntülerinde %38,7 porozite oranı olarak karşımıza çıktı.
Yine de XRD verilerindeki dar pikler, bu gözeneklerin kristal düzenini bozmadığını, aksine enerji verimliliği yüksek bir sinterleme rejiminin mümkün olduğunu gösterdi.
Voigt yöntemiyle elde edilen 100–180 nm aralığındaki kristalit boyutları, bakırın atomik düzeyde yeniden örgütlenmesinin başarıyla tamamlandığını ortaya koydu.
Sonuç: Atomik Düzende Sürdürülebilirlik
Bu analiz yalnızca birkaç denklemin uygulanması değildi;
asıl amaç, atık metalleri yeniden kazandırırken onların kristal düzenini de yeniden anlamaktı.
Kısacık bir sinterleme süresinde,
enerji tüketimi %70’e varan oranda azaldı,
kristal bütünlüğü korundu,
difüzyonla oluşan bağlar sayesinde 97 % metalik bakır fazı muhafaza edildi.
Scherrer hesaplamaları, burada sadece bir ölçüm değil; malzemenin geçirdiği dönüşümün sessiz tanığı oldu.
Her daralan pik, aslında bir bakır atomunun yeniden yerini bulmasının izi gibiydi.